


Závěs na oči může vypadat perfektně a přesto může být překážkou. Závěs s okem z ocelového lana zajištěný 16mm objímkou lisovaný s odpovídající matricí v plné tonáži, s použitím hliníkové objím...
READ MORE
Zpracovatel ocelových lan v jihovýchodní Asii nedávno odmítl téměř 30 procent žíhané šarže, protože cívky se slepily a vnější vrstvy byly neopravitelné poškrábané. Profil pece byl správný, ochranná atmosféra byla stabilní a doba cyklu odpovídala specifikaci materiálu. Závady nepocházely ze samotného tepelného zpracování. Pocházely z žíhacích nosičů pro navíječky drátu, které držely cívky během cyklu.
Žíhací nosiče pro navíječky drátu nejsou pasivní boxy, které pouze dopravují svitky do pece. Řídí, do jaké míry je povrch drátu v kontaktu s ocelovými konstrukcemi, jak volně cirkuluje atmosféra pece mezi vrstvami, jak rovnoměrně rozděluje hmotnost stoh a jak velké mechanické namáhání jsou hrany cívek vystaveny během nakládání a vykládání. Při vsázkovém žíhání je konstrukce nosiče jednou z nejpřímějších proměnných, kterou může závod změnit, aby se odstranily vady lepení a poškrábání, aniž by bylo nutné dotknout se nastavení pece.
Tento článek vysvětluje, co jsou nosiče žíhání, proč způsobují nebo léčí nejběžnější vady dávkového žíhání, jaké typy a materiály nosičů jsou k dispozici a jak vybrat, integrovat a udržovat nosiče, aby fungovaly konzistentně po celá léta služby. Také spojuje rozhodnutí o přepravci s širší linkou na zpracování drátu, včetně zařízení pro navíjení, navíjení a žíhání konce ocelového lana.
Od roku 1992 naše společnost vyrábí zařízení na zpracování ocelových lan, včetně strojů na žíhání ocelových lan, navíjecích strojů, hydraulických lisů a odpovídajících doplňků pro zákazníky ve více než desítce zemí. Pokyny v tomto článku odrážejí vzory pole, které jsme pozorovali, když procesory kombinují své linky pro žíhání cívek s operacemi koncového žíhání a dokončovacích operací.
Žíhací nosiče pro navíječky drátu přímo ovlivňují, zda dávka žíhaného drátu vyjde čistá nebo se stane šrotem; výběr nosiče si zaslouží stejnou pozornost jako kalibrace pece.
Žíhací nosiče pro navíječky drátu: Definice a role v dávkovém žíhání
Žíhací nosič je opakovaně použitelný koš, podnos, rám nebo přípravek, který podporuje cívky drátu během dávkového žíhání. Udržuje neporušenou geometrii cívky, odděluje přilehlé vrstvy, aby se povrchy drátu nesvařovaly, umožňuje atmosféře pece a teplu proniknout do každé otáčky a činí stoh mechanicky stabilní, takže jej lze zvedat jeřábem, tlačným zařízením nebo zavážecím strojem bez posunutí.
Při typické operaci vsázkového žíhání se drát navine na navíječku, spustí se na nosič a dva, tři nebo čtyři nosiče se naskládají do výšky uvnitř zvonové pece nebo skříňové pece. Pec je utěsněna, propláchnuta dusíkem nebo vodíkem, zahřátá na žíhací teplotu, udržována po požadovanou dobu prohřívání a poté kontrolovaným způsobem ochlazena. Každá fáze tohoto cyklu působí na drát síly, které musí nosič zvládnout.
Ústředním problémem je přímý kontakt mezi vrstvami cívek. Při teplotách žíhání se čisté ocelové povrchy mohou spojovat difúzí, zejména pod tlakem naskládaných svitků. Dobře navržený nosič zmenšuje oblast kontaktu, zavádí separační prvky, jako jsou perforované desky nebo drátěné pletivo, a rozděluje vlastní hmotnost stohu tak, aby žádná jednotlivá vrstva nepřenášela nadměrné lokální zatížení.
Nosiče také ovlivňují cirkulaci atmosféry. Například při žíhání s vodíkovým zvonem musí plyn proudit skrz svazek cívek a odstraňovat nečistoty z povrchu. Nosič s nízkou otevřenou plochou blokuje tok, prodlužuje dobu cyklu a vytváří místní odchylky ve stavu oxidu. Nosič s velkorysou perforací, tuhou geometrií a pečlivě umístěnými podpěrami dává atmosféře předvídatelnou cestu kolem a skrz cívky.
A konečně, nosič je opakovaně použitelný nástroj. Musí přežít stovky cyklů zahřívání, chlazení a mechanické manipulace bez zkreslení. Tento požadavek řídí výběr konstrukční metody a materiálu, které jsou oba zkoumány dále v této příručce.
Související čtení
Zacházejte s nosičem žíhání jako s tepelnou a mechanickou součástí pece, nikoli jako s jednoduchým zásobníkem.
Lepící a poškrábané vady: Proč Carrier Design rozhoduje o kvalitě cívky
Lepení je fúze přilehlých povrchů drátu v lokalizovaných kontaktních bodech. Poškrábání je mechanické obrušování povrchu drátu, když se vrstvy vzájemně posouvají během zahřívání, chlazení nebo manipulace s pecí. Obě vady patří mezi nejčastěji uváděné problémy s kvalitou při dávkovém žíhání ocelového drátu a tyče. Cílem mnoha redesignů žíhacích nosičů je právě zabránit těmto dvěma defektům.
Níže diskutovaná data pocházejí ze záznamů defektů shromážděných v několika operacích dávkového žíhání, které zpracovávaly středně uhlíkový ocelový drát na stohovatelných nosičích. Přestože má každý závod svou vlastní kombinaci podmínek pece, kvality atmosféry a třídy materiálu, rozložení příčin závad se řídí pozoruhodně konzistentními vzory. Ve více než 60 procentech hlášených případů se hlavní příčina týkala spíše nosiče než regulátoru pece. Seskupili jsme zprávy do pěti kategorií původu závad, aby týmy zpracování mohly vidět, kde mají vylepšení operátora největší vliv. Níže uvedený graf ukazuje, jak byly připisovány příčiny defektů předtím, než rostliny optimalizovaly své nosiče žíhání.
Přiřazení defektů při dávkovém žíhání svitků drátu před optimalizací nosiče
Lepení mezi sousedními cívkovými vrstvami 42 %
Poškrábání způsobené hrubými nebo deformovanými podpěrami 26 %
Deformace cívky při stohovacím zatížení 14 %
Změna barvy povrchu v důsledku zablokovaného průtoku plynu 11 %
Manipulace s poškozením během přenosu z navíječky do pece 7 %
Čtyři z pěti kategorií závad v tabulce jsou přímo spojeny s konstrukcí nosiče nebo stavem nosiče. Lepení mezi sousedními vrstvami cívek představovalo největší podíl 42 procent hlášených defektů; k tomu dochází, když jsou kontaktní tlak a teplota dostatečně vysoké pro zahájení difúzního spojování. Nosiče s plochými, souvislými povrchy dávají drátu méně kontaktních bodů, ale větší kontaktní plochy, což paradoxně zvyšuje riziko přilepení, protože každý kontaktní bod nese vysoký místní tlak. Perforované nosiče s úzkými podpůrnými žebry dramaticky zmenšují kontaktní plochu a vykazují nejrychlejší zlepšení v odmítnutí souvisejících s lepením. Poškrábání představovalo 26 procent a ve většině případů byl hlavní příčinou drsný povrch nosiče, svařené otřepy nebo deformovaná nosná tyč, která se otírala o drát, když se stoh roztahoval a smršťoval. Deformace cívky o 14 procentech obvykle následuje po nadměrném stohování nebo použití nosičů s nerovným vodorovným povrchem. Odbarvení o 11 procent je normálně způsobeno zablokovaným tokem plynu, což je další faktor související s nosičem, protože otevřená plocha nosiče určuje, kolik atmosféry dosáhne středu cívky. Zbývajících 7 procent závad bylo způsobeno poškozením při manipulaci během přesunu mezi navíječkou, nosičem a pecí, což je opět problém s geometrií nosiče a kompatibilitou upínacích přípravků. V praxi to znamená, že závod by mohl snížit celkové defekty žíhání o více než polovinu jednoduše tím, že by nosič s pevným podnosem nahradil správně odvětrávaným košem s nízkým kontaktem se stejnou stopou. Zlepšení není spekulativní; několik procesorů, se kterými pracujeme, změnilo pouze nosič a zachovalo stejný program pece a jejich odmítnutí přilepení kleslo o řád. Důležitou nuancí je, že konstrukce nosiče musí odpovídat šířce cívky, vnějšímu průměru cívky a výšce stohování této konkrétní linky; nosič, který funguje dobře pro jemný drát, může být pro těžký prut úplně špatný. Proto, když zařízení hlásí náhlý nárůst vad způsobených poškrábáním, první kontrola by se měla týkat nosných povrchů, nikoli teplot pece. Pravidelné měření rovinnosti nosiče a stavu kontaktních hran patří do stejné rutiny kontroly kvality jako kalibrace termočlánků pece.
Protože více než 80 procent běžných vad dávkového žíhání má původ v geometrii nosiče, ventilaci nebo stavu povrchu, je optimalizace nosičů nejrychlejším nízkonákladovým zlepšením spolehlivosti, které je pro žíhače drátů k dispozici.
Běžné typy žíhacích nosičů pro svitky drátu
Pět základních provedení nosičů pokrývá většinu aplikací dávkového žíhání v drátěném průmyslu. Volba mezi nimi závisí na velikosti svitku, hmotnosti, teplotě žíhání, požadavcích na atmosféru a na již instalovaném manipulačním zařízení v závodě. Níže uvedená tabulka shrnuje hlavní charakteristiky každého designu.
| Typ nosiče | Stavebnictví | Větrání | Kapacita zatížení | Nejvhodnější pro |
|---|---|---|---|---|
| Nosič děrovaného ocelového plechu | Plochá deska s kulatými nebo štěrbinovými otvory, svařované hrany, výztužná žebra | 30-40% otevřené plochy | Střední až vysoká | Univerzální žíhání ve svitcích s mírnými výškami stohování |
| Koš ze svařovaného drátěného pletiva | Síťovaná podlaha a bočnice, svařovaný drátěný rám, volitelná zvedací oka | 50-60% otevřené plochy | Nízká až střední | Jemný drát, světlé žíhání tam, kde je kritický přístup k atmosféře |
| Stohovatelný nosič litého rámu | Litinová nebo žáruvzdorná litinová mřížka s integrovanými stohovacími sloupky | 40-50% otevřené plochy | Vysoká | Těžké tyčové cívky, dlouhá životnost, vysokoteplotní cykly |
| Segmentovaný rozšiřitelný nosič | Nastavitelné segmenty, které se uzamknou kolem vnitřního průměru cívky | Závisí na vzdálenosti segmentů | Střední | Více velikostí cívek s jedním přípravkem |
| Vlastní nosič přípravků | Vyrobeno pro vnitřní průměr cívky, vnější průměr a rozměry pece | Vlastní | Vlastní | Speciální geometrie cívek a automatizované nakládací systémy |
Nejběžnější jsou nosiče děrovaných ocelových plechů, protože kombinují nízké výrobní náklady s dobrou konstrukční pevností. Otevřená plocha je dosažena kulatými otvory nebo štěrbinovými otvory, typicky rozmístěnými tak, aby si deska zachovala dostatečnou tuhost, aby se zabránilo prohýbání mezi podpěrami. Tyto nosiče jsou rozumným výchozím bodem pro dráty o průměru nad 3 mm, kde je významná hmotnost cívky.
Svařované koše z drátěného pletiva nabízejí nejvyšší ventilaci a nejmenší kontaktní plochu, díky čemuž jsou vynikající pro světlé žíhání a pro jemné dráty, které se snadno poškrábou. Jejich hlavní slabinou je omezená nosnost: síťované podlahy se mohou pod těžkými stohy vyboulit, proto jsou obvykle stavěny s obvodovým rámem a středovým opěrným prstencem. Potřebují také častější kontrolu, protože jednotlivé průsečíky vodičů se mohou po mnoha tepelných cyklech uvolnit.
Stohovatelné nosiče litého rámu jsou variantou pro velké zatížení. Odlévaná struktura drží svůj tvar při vysoké teplotě lépe než svařované výrobky a mřížkový vzor poskytuje konzistentní podporu a ventilaci. Zpočátku jsou dražší, ale ve velkotonážních závodech delší životnost obvykle snižuje náklady na žíhací cyklus.
Segmentované a vlastní nosiče slouží užším účelům. Segmentované nosiče jsou vhodné pro závody, které zpracovávají širokou škálu průměrů cívek, protože stejnou základnu lze upravit spíše než kupovat samostatný nosič pro každou velikost. Vlastní přípravky jsou opodstatněné, když má žíhací pec neobvyklé rozměry nebo když automatizovaný zavážecí stroj vyžaduje přesnou geometrii nosiče.
| Aplikační scénáře
| Důraz na výběr
|
Správný typ nosiče je určen nejtěžší cívkou ve výrobě, nejteplejším cyklem a atmosférickým systémem; neexistuje žádný univerzální nosič, který by fungoval dobře za všech podmínek.
Žíhání nosných materiálů: Vlastnosti, teploty a ekonomika
Výběr materiálu určuje, jak dlouho si nosič drží svůj tvar, kolik okují na drát padá a kolik nosič stojí za cyklus žíhání. Níže uvedená tabulka porovnává pět skupin materiálů nejčastěji používaných výrobci a dodavateli nosičů.
| Materiál | Maximální trvalá teplota | Oxidační chování | Relativní náklady | Očekávaná životnost |
|---|---|---|---|---|
| Uhlíková ocel (Q235 / A36) | 550-600 °C | Váha rychle nad 550 °C | Nízká | 2-4 roky v nízkoteplotním provozu |
| Nízká-alloy heat-resistant steel (15CrMo / 1Cr5Mo) | 680-720 °C | Mírné usazování vodního kamene, vytváří ochrannou vrstvu oxidu | Střední | 4-6 let |
| Nerezová ocel 304 | 800-850 °C | Dobrá odolnost proti oxidaci, střední cena | Střední-high | 6-8 let |
| Nerezová ocel 310S / 309 | 1000-1050 °C | Vynikající odolnost proti oxidaci při vysokých teplotách | Vysoká | 8-12 let |
| Žáruvzdorná litá ocel (základna Ni-Cr) | 900-1000 °C | Vynikající, litá struktura odolává tečení | Vysoká | 8-12 let |
Uhlíková ocel je atraktivní, když cyklus žíhání zůstává pod 600 °C. Za těchto podmínek poskytuje dostatečnou pevnost a tuhost za nízkou pořizovací cenu. Problém začíná, když rostliny zvýší teplotu cyklu nebo prodlouží dobu namáčení, protože rychlé okujení odstraní průřez materiálu a šupiny se na drátu odlupují, což způsobuje povrchové stopy, které se objevují po tažení.
Běžnou modernizací jsou nízkolegované žáruvzdorné oceli. Stojí asi o 30 až 40 procent více než obyčejná uhlíková ocel, ale vydrží zhruba dvakrát tak dlouho ve stejné službě, což je obvykle zlevňuje na základě ceny za cyklus. Jsou doporučeným minimem pro dávkové žíhání nad 650 °C.
Nerezové nosiče, zejména třídy 304 a 310S, jsou preferovány, když jsou velké balíky jemného drátu žíhány opakovaně a kvalita povrchu je nejvyšší prioritou. Nerez netvoří stejné volné okují jako uhlíková ocel, takže riziko usazování částic okují v drátu je mnohem nižší. Vyšší cena materiálu je odůvodněna nižší mírou zmetkovitosti na linkách lesklého žíhání.
Odlévané tepelně odolné nosiče jsou prémiovým řešením pro provozy, které provozují nepřetržité vysokoteplotní cykly, jako je žíhání nerezového drátu nebo drátu ventilové pružiny. Jejich litá struktura odolává tečení lépe než svařované plechy a konstrukce mřížky minimalizuje kontaktní body. Závody, které pracují na dvě nebo tři směny, obvykle zjistí, že odlévané nosiče vrátí vyšší počáteční investici do osmnácti měsíců.
Někteří výrobci nabízejí i nosiče z hliníkové uhlíkové oceli. Hliníkový povlak poskytuje střední ochranu proti oxidaci kolem 600 až 650 °C za nižší cenu než nerez. Povlak postupně degraduje, proto se s hliníkovými nosiči nejlépe zachází jako s jednorázovou volbou pro málo zatížené cívky.
Porovnejte nosné materiály z hlediska nákladů na cyklus žíhání spíše než samotné nákupní ceny; dražší tepelně odolný nosič se často vyplatí delší životností a menším počtem povrchových vad.
Jak vybrat žíhací nosiče pro navíječky drátu
Výběr začíná procesními daty, nikoli katalogem produktů. Než se obrátíte na výrobce nebo dodavatele, shromážděte následující provozní parametry vaší linky.
- Vnější průměr cívky, vnitřní průměr a výška po navinutí na navíječku
- Hmotnost svitku a maximální celková hmotnost plně naloženého stohu
- Teplota žíhání, doba namáčení a složení atmosféry pece
- Vnitřní rozměry pece a způsob nabíjení (jeřáb, tlačný nebo automatický vozík)
- Požadovaná rovnoměrnost ohřevu a přijatelná teplotní odchylka uvnitř zásobníku
- Manipulační zařízení a trasa přesunu z navíječky na nosič do pece
- Počet výrobních směn a cílová životnost nosiče
- Rozpočet na počáteční nákup versus dlouhodobé náklady na cyklus žíhání
Jakmile jsou tyto parametry definovány, proveďte výběr ve strukturovaném pořadí.
- Definujte nejhorší případ stohu cívek: nejtěžší cívku, nejvyšší uspořádání stohování a nejžhavější cyklus, který musí nosič přežít.
- Vypočítejte kontaktní tlak na spodní vrstvě cívky pomocí hmotnosti svazku dělené celkovou kontaktní plochou podpěry.
- Vyberte typ nosiče, který omezuje kontaktní plochu a zároveň udržuje okraje cívky stabilní a zabraňuje teleskopickému pohybu.
- Ověřte, že otevřená plocha nosiče odpovídá systému atmosféry pece a požadovanému průtoku plynu.
- Porovnejte třídy materiálu s teplotou cyklu a atmosférou a vyberte jakost s nejnižšími náklady na cyklus.
- Potvrďte kompatibilitu manipulace se stávajícími jeřábovými háky, vidlemi nebo nabíjecími stroji.
- Stanovte s dodavatelem plán kontrol a strategii náhradních dílů před zpracováním první šarže.
Při nákupu žíhacích nosičů přímo od výrobce si ověřte, zda dodavatel vyrábí nosiče z certifikovaných ocelových zásob, zda může poskytnout materiálové atesty a zda nabízí náhradní rošty, nosné tyče a stohovací sloupky pro pozdější výměnu. Mnoho kupujících dává přednost nákupu nosičů od jednoho výrobce, který také dodává jejich navíjecí a žíhací zařízení, protože rozměrové tolerance a materiálová doporučení pak zůstávají konzistentní v rámci celé výrobní linky. Pokud nakupujete ve velkém, velkoobchodní dohoda s renomovaným výrobcem může značně snížit náklady na jednotku. Pamatujte, že nosič je spotřební nástroj s omezenou životností; vyhodnotit nákupní cenu jako náklady na cyklus žíhání, nikoli jako jednorázový kapitálový náklad.
Disciplinovaný výběrový proces založený na nejtěžší cívce a nejžhavějším cyklu vždy předčí nákup nejlevnějšího katalogového nosiče; nosič musí být navržen pro skutečné podmínky pece.
Integrace žíhacích nosičů se zařízením pro navíjení a žíhání drátu
Na moderní lince na zpracování drátu nestojí nosič sám. Cívka se odvíjí od navíječky drátu, přenáší se na nosič a poté prochází žíhací pecí. Navíječka určuje rozměry cívky, napětí vinutí a stav povrchu drátu při jeho pokládání na nosič. Pokud navíječka vytváří volné nebo teleskopické cívky, nosič to nemůže opravit; pokud má unašeč ostré hrany, poškrábe se i dokonale navinutá cívka.
Integrační bod, na kterém nejvíce záleží, je rozměrová shoda mezi vnitřním průměrem cívky a průměrem nosiče nosiče. Cívka o vnitřním průměru 500 mm by měla sedět na podpěře, která ji drží ve vnitřním otvoru, aniž by tlačila na vnější obaly. Nosič by měl být navržen tak, aby cívka byla podepřena alespoň dvěma prstenci, což umožní atmosféře procházet otvorem během celého cyklu.
Na konci kroku žíhání provádějí zpracovatelé ocelových lan často další operace konečné úpravy, jako je řezání, tavení a zužování. V našem sortimentu spojuje stroj na žíhání a zužování ocelových lan RDQ1011 kroky žíhání a tvarování konce do jedné operace a vytváří kompaktní zúžený konec, který se nerozmotává.
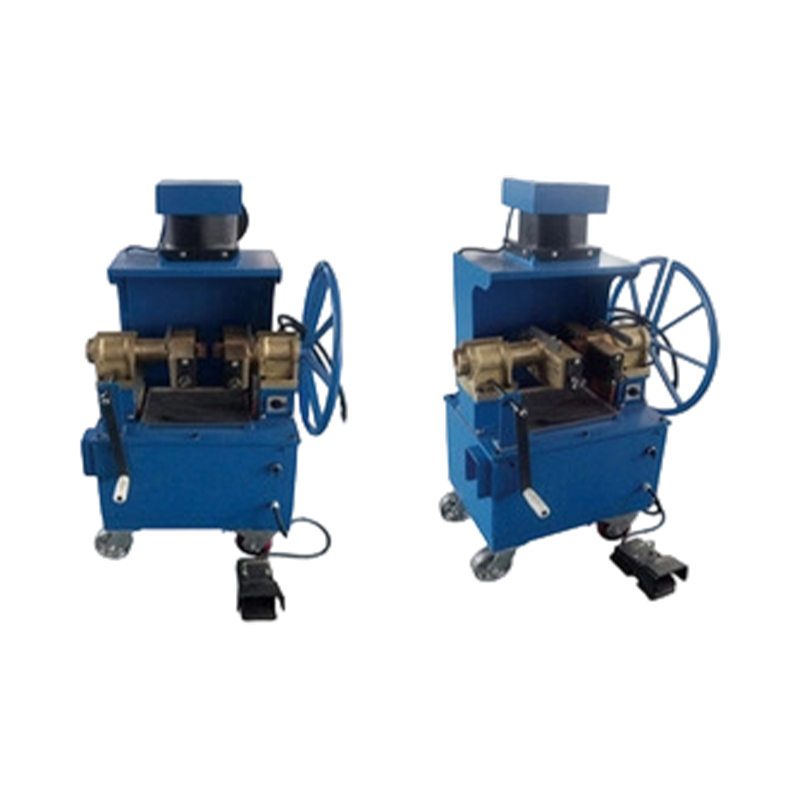 Stroj na žíhání a zužování drátěných lan RDQ-1011 Tento stroj kombinuje žíhání a tvarování konců v jednom kroku a vytváří kompaktní, nerozpletené kuželové konce. Vyhovuje výtahovým, důlním a jeřábovým lanům, se snadnou obsluhou a nízkou spotřebou energie. Zobrazit produkt →
Pro navíjecí stranu zajišťuje stroj na navíjení ocelového lana XT1600 řízené navíjení ocelového lana na cívky nebo cívky s nastavitelným napětím, takže cívka opouští navíječku v čistém stabilním tvaru a může být přenesena na nosič bez poškození okraje.
 Stroj na navíjení drátěného lana XT-1600 Tento stroj, navržený pro kontrolované navíjení ocelového lana na cívky s nastavitelným napětím, zajišťuje čisté, stabilní cívky pro bezpečný přenos. Vyznačuje se vysokým točivým momentem, plynulou regulací otáček a přesným měřením délky. Zobrazit produkt →
Pokud výrobní program zahrnuje samostatné žíhání konkrétních konců ocelových lan bez opětovného ohřevu celé cívky, poskytuje stroj na žíhání ocelových lan RDQ1010 obsluze vyhrazené pracovní místo pro tento úkol, což snižuje spotřebu energie pece a zkracuje procesní řetězec.
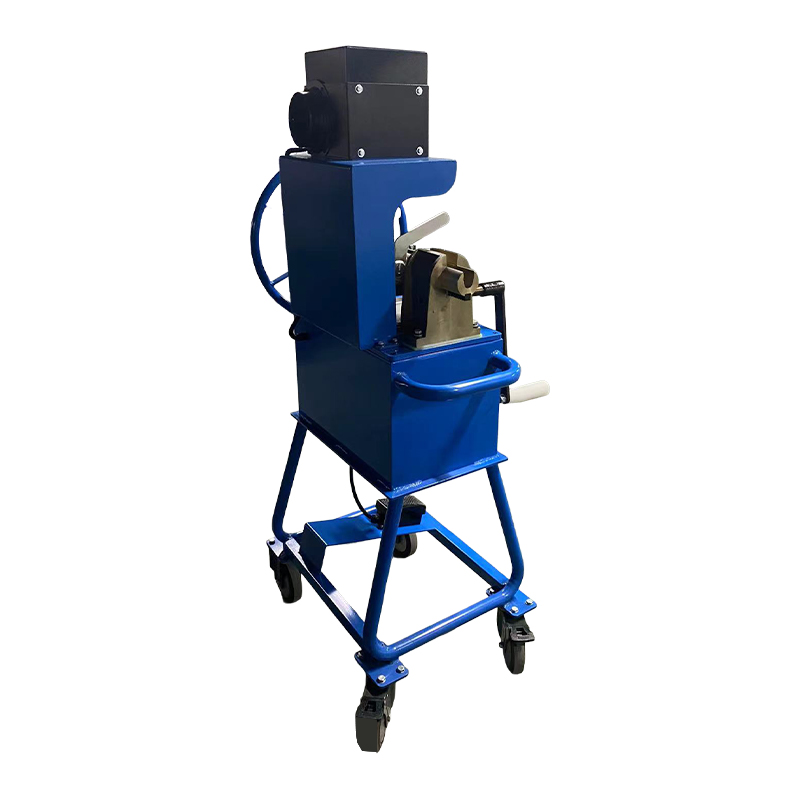 Stroj na žíhání ocelových drátěných lan RDQ-1010 Toto vyhrazené žíhací pracoviště zpracovává specifické konce ocelových lan bez opětovného zahřívání celé cívky, čímž se snižuje spotřeba energie pece a zkracuje se procesní řetězec. Zvládá více rozměrů lana bez výměny dílů. Zobrazit produkt →
Vyrovnáním výběru nosiče s výstupem navíječky a dokončovacím zařízením vytváří procesor nepřetržitý tok materiálu: stabilní svitky, bezpečný přenos, rovnoměrné žíhání a konzistentní geometrie konce. Tento tok zlepšuje nejen kvalitu, ale také efektivitu práce, protože operátoři tráví méně času opravou poškození hran a přenastavením cívek.
Související čtení
Nosič je spojovací článek mezi navíječkou a pecí; přizpůsobení rozměrů a nosného vzoru oběma zařízením eliminuje problémy s manipulací a kvalitou celé rodiny.
Údržba a životnost žíhacích nosičů
Dobře postavený nosič žíhání může vydržet roky, ale pouze za předpokladu, že jej závod zkontroluje podle pevně stanoveného plánu a opraví malá poškození, než se stanou problémem kvality. U zanedbávaných nosičů vznikají ostré otřepy, prohnuté nosné desky a velké usazeniny vodního kamene, které přímo způsobují poškození poškrábáním a změnou barvy.
Nejdůležitější činností údržby je pravidelná kontrola všech povrchů, které se dotýkají drátu. Otřepy a rozstřik po sváru musí být okamžitě zbroušeny. Deformované podpěrné tyče by měly být před dalším zatížením narovnány nebo vyměněny, protože deformovaná tyč mění rozložení tlaku ve svazku svitků a zvyšuje riziko přilepení.
| Frekvence | Kontrolní položka | Kritéria přijetí |
|---|---|---|
| Po každém cyklu | Kontaktní plochy cívky pro usazování vodního kamene a otřepů | Žádné výčnělky přesahující 0,5 mm |
| Měsíční | Rovinnost přes nosnou rovinu | Odchylka menší než 5 mm přes šířku nosiče |
| Čtvrtletně | Stav svarů a viditelné praskliny | Žádné viditelné trhliny delší než 10 mm |
| Před kampaněmi pecí | Materiál thickness at high-stress points | Zbývající tloušťka minimálně 70 procent originálu |
Způsob čištění závisí na materiálu. Nosiče z uhlíkové oceli lze během plánovaných odstávek pece čistit drátěným kartáčem nebo tryskáním. Nerezové a lité žáruvzdorné nosiče se nejlépe čistí jemným otryskáním nebo chemickým mořením, aby nedošlo k poškození ochranné oxidové vrstvy. Vyvarujte se zhášení horkého nosiče vodou; tepelný šok deformuje rám a zkracuje jeho životnost.
Opravy by měly být prováděny s výplňovým materiálem, který odpovídá základnímu kovu nosiče. Použití běžného svařovacího drátu z měkké oceli na tepelně odolném nosiči vytváří nízkolegované zóny, které rychle oxidují a stávají se prvními body selhání. Spolehlivý výrobce může dodat správnou opravnou tyč a může také znovu opracovat nosnou plochu, když nahromaděné opravy způsobily nerovný nosič.
K výměně dojde, když se objeví některá z následujících podmínek: ztenčení materiálu pod 70 procent původní tloušťky, opakující se trhliny v nosných svarech, trvalá deformace větší než 5 mm přes nosnou rovinu nebo ztráta volné plochy v důsledku nahromadění vodního kamene, kterou nelze odstranit čištěním. Provozování opotřebeného nosiče nad tyto limity ohrožuje celý svazek cívek.
Údržba dopravce je kontrola kvality, nikoli úklid; 30minutová kontrola před každým naložením zabraňuje druhu odmítnutí lepením a poškrábáním, které vymaže celou dávku.
FAQ: Žíhací nosiče pro navíječky drátu
K čemu slouží žíhací nosič pro navíječky drátu?Podporuje a odděluje cívky drátu během vsázkového žíhání, zabraňuje slepování a poškrábání, umožňuje cirkulaci atmosféry pece kolem a skrz svazek cívek a stabilizuje svazek pro bezpečné zvedání a plnění pece. |
Proč se cívky drátu při žíhání slepují?Při teplotě žíhání se čisté ocelové povrchy v přímém kontaktu mohou spojit difúzí. Kompresní tlak z naskládaných cívek zvyšuje stupeň kontaktu, takže zmenšení kontaktní plochy prostřednictvím konstrukce nosiče je hlavním protiopatřením. |
Z jakého materiálu by měly být nosiče žíhání?Pro cykly pod 600 °C je uhlíková ocel ekonomická. Pro vyšší teploty je preferována nízkolegovaná žáruvzdorná ocel, nerezová ocel 304 nebo 310S nebo lité žáruvzdorné slitiny. Volba závisí na špičkové teplotě cyklu, atmosféře a cílové životnosti. |
Kolik cívek lze naskládat na jeden nosič žíhání?To závisí na konstrukci nosiče, hmotnosti cívky a výšce pece. Obecným pravidlem je udržovat zatížení spodní vrstvy pod hranicí tečení jak drátu, tak nosného materiálu; čtyři až šest cívek je běžné pro střední velikosti drátů. |
Jak dlouho vydrží žíhací nosič?Vyrobené nosiče z uhlíkové oceli běžně vydrží dva až čtyři roky v nízkoteplotním provozu, zatímco tepelně odolné lité nosiče mohou vydržet osm až dvanáct let. Čištění a péče o manipulaci jsou stejně důležité jako kvalita materiálu. |
Lze u stávající pece použít nosiče od jiného dodavatele?Ano, za předpokladu, že půdorys, výška stohování, otevřená plocha a třída materiálu odpovídají peci a procesu. Renomovaný výrobce si obvykle před výrobou nosičů vyžádá výkres pece a parametry cívky. |
Ovlivňují nosiče žíhání dobu cyklu?Významně. Nosič s omezenou otevřenou plochou zpomaluje výměnu atmosféry a přenos tepla, což může prodloužit dobu cyklu o 10 až 20 procent. Optimalizované nosiče snižují teplotní odchylky uvnitř svazku cívek a mohou zkrátit cyklus bez rizika pro kvalitu produktu. |
Většině problémů souvisejících s přepravcem lze předejít správným typem, materiálem, kontrolními postupy a dodavatelem, který rozumí celé lince na zpracování drátu.
Závěrečné úvahy o žíhacích nosičích pro navíječky drátu
Žíhací nosiče jsou tichými tahouny závodu na zpracování drátu. Vidí každý cyklus, absorbují každý teplotní výkyv a nesou plnou váhu svazku cívek, přesto jsou často poslední komponentou, kterou je třeba zkontrolovat, když se zvýší četnost závad. Důkazy z terénu jsou konzistentní: geometrie nosiče, materiál a stav jsou rozdílem mezi stabilním procesem žíhání a procesem, který produkuje přerušovaný šrot.
Když vyberete nosič, začněte od svých vlastních procesních dat, včetně nejtěžší cívky, nejžhavějšího cyklu, typu atmosféry a manipulační trasy od navíječky do pece. Přiřaďte typ nosiče a materiál k těmto číslům, nakupujte od výrobce, který může materiál certifikovat, a kontrolujte nosiče podle pevného plánu. Náklady na dobře navržený nosič tvoří malý zlomek hodnoty cívek, které chrání.
Pokud provozujete linku na zpracování ocelových lan a potřebujete vybavení pro dokončení řetězce, včetně navíjení, navíjení, žíhání, zužování a lisování, naše společnost dodává stroje, které jsou navrženy tak, aby spolupracovaly se stejnou výrobní logikou popsanou v tomto článku. Sortiment výrobků si můžete prohlédnout na této webové stránce nebo se obrátit na náš technický tým s parametry vaší cívky a výkresy pece.
Správně zvolený nosič žíhání v kombinaci s disciplinovanou údržbou může snížit vady při lepení a poškrábání o více než polovinu a je obvykle cenově nejefektivnějším zlepšením spolehlivosti dostupným pro žíhače drátu.
NAŠE PRODUKTY
Doporučené produkty
Novinky
-
-
Dvanáct milimetrů ocelového lana, 4,5 metru hotová smyčka a 10 mm chyba v řezu. To je sekvence, se kterou se v pondělí ráno setká mnoho obchodů s praky: oko nedopadne tam, kde má nákres, musí se...
READ MORE -
Představte si dílnu, která právě získala zakázku na výrobu 120 stejných vaků z ocelového lana, každý o délce 3,75 metru s kovaným hliníkovým pouzdrem na jednom konci. Obsluha nastaví řezací kolo...
READ MORE -
Navíjecí hlava je rotační sestava, která přijímá ocelové lano, žíhané konce drátu nebo drátěný drát a formuje je do pevně řízené spirálové cívky. Pro výrobce, kteří vyrábějí smyčky z ocelových l...
READ MORE -
Zpracovatel ocelových lan v jihovýchodní Asii nedávno odmítl téměř 30 procent žíhané šarže, protože cívky se slepily a vnější vrstvy byly neopravitelné poškrábané. Profil pece byl správný, ochra...
READ MORE
Zůstaňte v kontaktu se společností Xingtai.

Pokud požadujete zakázkové hydraulické zařízení nebo technickou konzultaci, prosím neváhejte kontaktovat prodejní a inženýrský tým Xingtai.
Rychlé odkazy
Kategorie produktu
Kontaktujte nás
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 č. 3 Longgang Road, Gaogang Port Street, Taizhou City, Čína.
autorská práva © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Všechna práva vyhrazena. Zakázkoví výrobci hydraulických strojů Velkoobchodní prodej drátěných lankových kleští Factory

