


Závěs na oči může vypadat perfektně a přesto může být překážkou. Závěs s okem z ocelového lana zajištěný 16mm objímkou lisovaný s odpovídající matricí v plné tonáži, s použitím hliníkové objím...
READ MORE
Představte si dílnu, která právě získala zakázku na výrobu 120 stejných vaků z ocelového lana, každý o délce 3,75 metru s kovaným hliníkovým pouzdrem na jednom konci. Obsluha nastaví řezací kolo a ručně změří první lano. Druhý kus je o pár milimetrů delší. Třetí je opět kratší. V době, kdy je běh dokončen, se deset závěsů dostane mimo přijatelnou délkovou toleranci. Některé musí být sešrotovány a zpoždění potlačuje doručení. Přesně tento problém řeší dobře navržený proces řezání na délku.
Zkrácení na délku při zpracování ocelového lana znamená nařezání lana na přesnou, opakovatelnou délku a přípravu jeho konců pro zamýšlené ukončení. Není to jediná akce; je to řízená sekvence, která zahrnuje měření, řezání, konečnou úpravu a v mnoha případech i kování. U výrobců, dodavatelů a velkoobchodníků zvedacích vázacích prostředků se rozdíl mezi profesionální linkou nařezané na délku a náhodným řezacím stolem často projevuje v bezpečnostních záznamech, zmetkovitosti a stížnostech zákazníků.
Klíčový bod: Opakovatelná operace krájení na délku je základem každého bezpečného a účinného závěsu ocelového lana.
Co znamená „řezat na délku“ při zpracování drátěných lan?
Řez na délku je výrobní termín používaný při řezání ocelového lana z volně loženého svitku na stanovený rozměr, obvykle s uvedenou tolerancí. Na rozdíl od běžného stříhání musí při řezání na délku vzniknout identické kusy, které lze bez dalšího nastavování opatřit koncovkami, jako jsou objímky, náprstky nebo oka. Konečným produktem může být jednoramenná smyčka, mostní lano, kotvící lano nebo upínací sestava.
Běžné požadavky na toleranci pocházejí z technických výkresů nebo specifikací pro nákup. Pro mnoho aplikací zvedacích popruhů je typická tolerance ±1 % délky řezu. Pro kratší délky se často používá absolutní tolerance ±5 mm. Offshore a letecké aplikace mohou vyžadovat ještě přísnější kontrolu. Na dodržení těchto čísel má vliv řezací stroj, metoda měření a dovednost obsluhy.
Protože ocelové lano je splétaný produkt, proces řezání také ovlivňuje stav lana. Pokud je konec hrubý nebo roztřepený, nemůže čistě přijmout zmáčknuté pouzdro. To je důvod, proč je profesionální řezání na délku spojeno s žíháním, zužováním, zahříváním nebo tavením konců před montáží objímky nebo objímky.
Klíčový bod: Řezání na délku není jen řezání; vytváří rozměrový základ pro celou sestavu ocelového lana.
Proč je přesné řezání na délku rozhodující pro bezpečnost a cenu
Přesnost délky přímo ovlivňuje úhel zatížení popruhu. Popruh, který je o 10 mm příliš dlouhý nebo příliš krátký na jedné noze, vytváří nerovnoměrné rozložení zátěže. U dvounohého závěsu to může zvýšit napětí v jedné noze nad její jmenovitou kapacitu. Nejedná se o kosmetický problém; je to otázka bezpečnosti zvedání.
Při výrobě způsobují nepřesné délky nákladné přepracování. Pokud je lano ustřiženo příliš dlouho, může být nemožné ho po pěchování oříznout, aniž by se poškodilo kování. Pokud je příliš krátký, celý kus se stane šrotem. Během jednoho roku mohou být tyto ztráty pro dodavatele OEM nebo velkoobchodníka spravujícího mnoho dávkových objednávek značné.
Délky opakování také zvyšují produktivitu. Když každý odříznutý kus dorazí na lisovací stanici se stejnými rozměry, může operátor jednou nastavit lis a rychle zpracovat všechny kusy. To je důležité zejména pro velkosériovou výrobu.
A konečně, auditované systémy kvality často vyžadují sledovatelnost. Dobře řízená linka nařezané na délku zaznamenává jmenovité délky, naměřené délky a čísla šarží, což podporuje shodu s normami, jako jsou ASME B30.9 nebo EN 13414.
Sečteno a podtrženo: Přesný řez na délku zabraňuje předčasnému selhání pramene, snižuje zmetkovitost a umožňuje opakovatelnou montáž.
Proces řezání drátěného lana na délku krok za krokem
Spolehlivá operace řezání na délku se řídí sekvencí, která chrání lano a podporuje pozdější ukončení. Přesné pořadí se může lišit, ale základní kroky zůstávají stejné.
- Měření a krmení: Drátěné lano je taženo z cívky nebo cívky přes měřicí kolečko nebo laserový senzor. Počítadlo zaznamená délku a zastaví posuv na cílové hodnotě. Tím odpadá nutnost označovat každé lano ručně.
- Řezání lana: Řezací jednotka může používat pilu, brusný kotouč nebo hydraulický kotouč. Speciální řezací a zužovací stroj kombinuje řez s operací zužování. Mechanické řezání je preferováno pro čisté konce bez nadměrného tepelného poškození.
- Žíhání nebo zužování konců: Po odříznutí musí být koncové prameny nataveny nebo zúženy, aby se při lisování tvarovky nerozpletly. Stroj na řezání a zužování drátěného lana, jako je RDQ1012, lokálně ohřívá konec a vytváří hladký hrot ve tvaru kužele. Tento krok je nezbytný před protažením lana objímkou nebo jeho vložením do zásuvky.
- Šroubování koncovky: Hotový konec lana je umístěn uvnitř hliníkové nebo ocelové objímky a hydraulický lis vyvíjí vysoký radiální tlak. Lis vtlačí objímku do pramenů lana a vytvoří pevný mechanický spoj. Síla pěchování musí odpovídat pouzdru, průměru lana a konstrukci.
- Závěrečná kontrola: Zvlněný návlek se kontroluje pomocí měřidla go/no-go. Celková délka se ověřuje při mírném napnutí lana. Jakýkoli kus mimo specifikace je před zabalením odmítnut.
 RDQ-1012 Stroj na řezání a zužování drátěných lan pro přesnou přípravu konců Tento stroj taví konce lana do úhledných kónických nebo spirálových tvarů, čímž je přechod ke pěchování hladší. Hodí se pro výtahová, těžební a jeřábová lana v rozsahu pevného průměru bez výměny dílů. Zobrazit produkt →
Fáze řezání a zužování je místo, kde mnoho dílen selhává. Jednoduchá úhlová bruska zanechává drsný konec, který se obtížně zavádí do pouzdra. Použitím stroje určeného pro řezání a zužování můžete učinit další krok pěchování mnohem konzistentnější.
Klíčové s sebou: Na pořadí operací záleží. Pokud přeskočíte přípravu konce, lisovací lis nemůže vytvořit spolehlivé ukončení.
Výběr správného střihového vybavení
Chcete-li sestavit spolehlivou linii řezu na délku, musíte myslet nad rámec řezného nástroje. Klíčovými komponenty jsou odvíjecí nebo odvíjecí systém, měřící zařízení, řezací a zužovací stroj a hydraulický lis na kování. Pokud je koupíte samostatně, musíte zajistit, aby fungovaly společně. Pokud nakupujete od jednoho výrobce, kompatibilita je již vyřešena.
Níže uvedená tabulka poskytuje rychlé srovnání hlavních typů strojů používaných v dílně na řezání ocelových lan.
| Typ stroje | Hlavní funkce | Typický výstup |
|---|---|---|
| Řezací a zužovací stroj | Přeřízne lano a spojí špičku | Čistý, zkosený konec lana připravený k pěchování |
| Žíhací a zužovací stroj | Žíhání končí a tvary se zužují | Zkosený konec odlehčený od pnutí pro vysoce pevné sestavy |
| Hydraulický lis na pěchování | Lisuje objímky a objímky na lano | Hotové zakončení s řízenou kompresí |
| Měřící a výplatní zařízení | Napájí a měří lano z cívky | Konzistentní délky řezu s minimálním zásahem obsluhy |
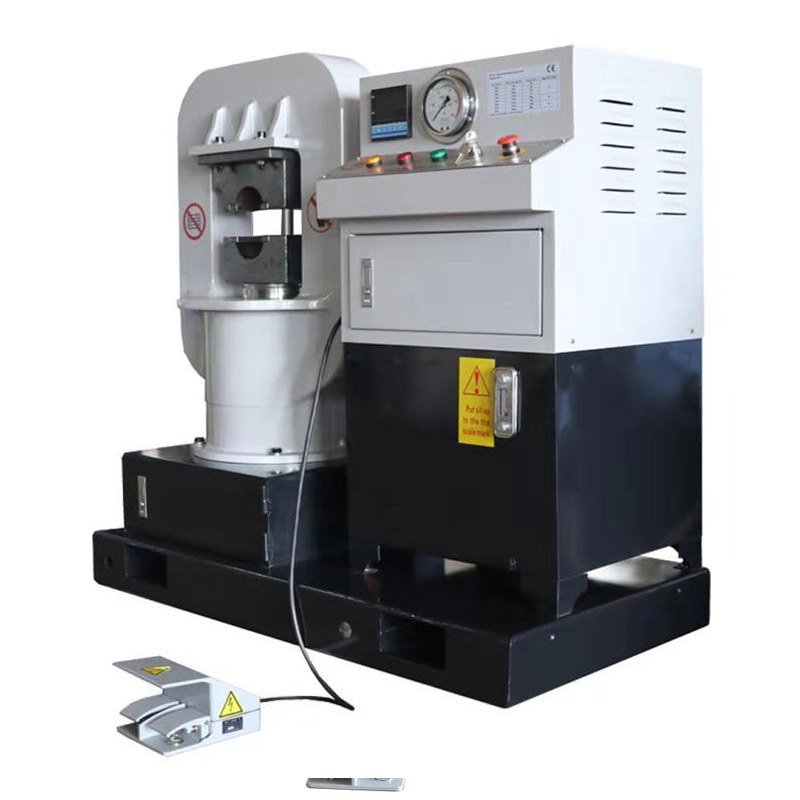 GT-200 Košový lis na ocelová drátěná lana pro rukávy malého průměru Tento lis s CE certifikací, ideální pro lisování objímek na lanech od 2 do 24 mm, se vyznačuje kompaktním rámem koše, zarážkou v libovolné poloze pístu a jednoduchým ovládáním pro konzistentní zakončení popruhu. Zobrazit produkt →
Při výběru pěchovacího lisu dbejte na maximální rozevření čelistí, lisovací sílu a kompatibilitu matrice. Například košový lis GT200 často postačuje pro objímky používané na lanech 6x19 a 6x37 v běžných rozmezích průměrů. Lis by měl také nabízet rychlý náběhový zdvih a pomalý lisovací zdvih, aby nedošlo k poškození pramenů.
 Hliníková objímka nebo objímka podle DIN3093 pro spolehlivé zakončení lana Tato hliníková objímka vyhovující normě DIN3093 vyhovuje průměrům lana od 4 do 20 mm a poskytuje bezpečné zalisování odolné vůči korozi, čímž se snižuje riziko vytažení při spárování se správnou lisovací matricí. Zobrazit produkt →
Nezapomeňte na kování. Hliníkové objímky jsou široce používány při výrobě popruhů nařezaných na délku, protože se deformují pod tlakem a odpovídají obrysu lana. Materiál objímky, vnitřní průměr a tloušťka stěny musí být kompatibilní s lanem. Použití generické objímky s nesprávnou slitinou je častou příčinou předčasného vytažení.
Pro úplný výběr si prohlédněte řada lisovacích strojů na zásuvky drátěného lana pro potvrzení, který model vyhovuje vašemu maximálnímu průměru lana a požadované lisovací síle.
Pravidlo výběru: Spojte řezací, zužovací a pěchovací zařízení jako jeden systém, nikoli jako nezávislé stroje.
Nejčastější chyby při řezání a jak se jim vyhnout
- Spoléhání se na ruční měření pásky: Ruční značení zavádí lidskou chybu, zejména u dlouhých lan. Použijte měřicí kolečko nebo kodér na výplatním systému.
- Ignorování prodloužení lana: Napnuté lano se může při měření mírně natáhnout a po přeříznutí vyskočit zpět. Změřte při nízkém, reprodukovatelném napětí nebo použijte korekční faktor pro konstrukci lana.
- Použití nesprávné metody řezání: Teplo z brusného kotouče může poškodit jádro a přilehlé prameny. Pro lana citlivá na teplo použijte hydraulické nůžky nebo vyhrazený řezací a zužovací stroj s řízeným ohřevem.
- Vynechání závěrečné přípravy: Přeříznutí lana a ponechání konce surového ztěžuje pěchování a může způsobit vyklouznutí rukávu. Před zatlačením do objímky vždy konec zužte nebo zatavte.
- Výběr poddimenzovaného lisu: Lis s nedostatečnou tonáží nemůže objímku úplně uzavřít, což má za následek malou vytahovací sílu. Zkontrolujte lisovací sílu proti požadovanému kompresnímu zatížení objímky.
- Bez ověření po prvním kusu: Když je první řezaný kus správný, operátoři často předpokládají, že zbytek je správný. Po každé výměně šarže nebo výměně kotouče znovu zkontrolujte délku a měřidlo.
Klíčová zpráva: Většina defektů při řezání na délku pochází z řízení procesu, nikoli z lana samotného.
Tipy pro údržbu strojů pro řezání na délku
Stroje nařezané na délku potřebují pravidelnou péči, aby byla zachována přesnost. Uvolněné matrice, opotřebované nože a špinavé hydraulické ventily mění výkon.
Často kontrolujte řezný kotouč nebo střižnou hranu. Tupá čepel vytváří drsný konec a může zdeformovat lano. U vyhřívaných zužovacích jednotek sledujte teplotu a dobu prodlevy. Příliš vysoká teplota může roztavit jádro; příliš nízká teplota zanechává slabé zúžení.
U hydraulických lisů zkontrolujte hladinu oleje, tlak a těsnění válců. Kontaminovaný olej způsobuje tlakové skoky a nepravidelné pěchování. Použijte výrobcem doporučenou viskozitu a interval výměny.
Proveďte také kalibraci systému měření délky. Malá chyba v průměru kola snímače může způsobit kumulativní chybu v dlouhém období. Vyčistěte kolo a alespoň jednou týdně zkontrolujte jeho obvod oproti zkušební délce.
Postupujte v plném rozsahu opatření pro údržbu hydraulických lisů na ocelová lana aby se předešlo neplánovaným odstávkám.
Pamatujte: Preventivní údržba je levnější než přepracování zamítnuté šarže vázacích prostředků.
Často kladené otázky o nařezaných drátěných lanech
Co je u ocelového lana nařezáno na délku?Řezání na délku znamená řezání ocelového lana z cívky na stanovený rozměr s kontrolovanou tolerancí. V praxi to zahrnuje přípravu konce lana tak, aby mohl přijmout zhutněnou objímku nebo objímku. Výsledkem je kus připravený k montáži používaný v vázacích, vázacích nebo konstrukčních kabelech. |
Jaké tolerance lze dosáhnout při řezání ocelového lana na délku?Typická tolerance je ±1 % délky řezu pro běžnou práci v závěsu. Mnoho výrobních výkresů používá pro kratší kusy ±5 mm. Špičkové aplikace mohou vyžadovat přísnější ovládání, které obvykle vyžaduje přesné měřicí kolečko, stabilní odvíjecí napětí a kalibrovaný řezací stroj. |
Je vyžadováno žíhání před pěchováním nařezaného lana?Žíhání není vždy nutné, ale určitá forma konečné přípravy ano. Zúžení nebo zatavení konce lana zabraňuje roztažení pramenů a usnadňuje zatlačení lana do objímky. Žíhání také snižuje tvrdost a napomáhá rovnoměrnějšímu skusu objímky, což je cenné u vysoce pevných sestav. |
Lze ruční řezací kotouč použít pro práci nařezané na délku?Ruční řezací kotouč může pracovat pro jednoduché opravy, ale nedoporučuje se pro výrobní řezání na délku. Vytváří nekonzistentní konce, způsobuje tepelné poškození a silně závisí na dovednostech operátora. Speciální stroj na řezání a zužování drátěných lan poskytuje opakovatelnou délku, čisté konce a připravené zúžení pro další krok pěchování. |
Jak si mohu vybrat správný hydraulický lis na pěchování vázacích prostředků?Lis vybírejte podle průměru lana, rozměrů objímky a požadované vytahovací síly. Zkontrolujte otevření čelistí, lisovací sílu, kompatibilitu matrice a rychlost cyklu. Lis s košovým rámem jako GT200 je praktickým výchozím bodem pro mnoho konstrukcí ocelových lan 6x19 a 6x37. Pokud vyrábíte i zásuvky, může být potřeba větší model. |
Poslední často kladená poznámka: Dobré odpovědi na otázky týkající se řezání na délku se vždy vrátí k důslednému měření, kontrolovanému řezání a ověřenému kování.
Výroba ocelových lan nařezaných na délku není rozhodnutím jednoho stroje. Jde o systém, který propojuje měření, řezání, přípravu konce, pěchování a kontrolu. Výběr správného zařízení pro každý krok a udržování tohoto zařízení pod kontrolou umožňuje výrobci, dodavateli nebo velkoobchodu dodávat bezpečné a konzistentní sestavy.
Ať už provozujete malou montážní dílnu nebo velkou továrnu na montáž kabelů, začněte se spolehlivým řezacím a zužovacím strojem, spárujte jej se správně dimenzovaným hydraulickým lisem a používejte certifikované hliníkové nebo ocelové objímky. Tato kombinace vám poskytuje opakovatelnost, kterou vyžaduje práce s řezáním na délku.
Závěrečná myšlenka: Investujte do řízení procesu stejně jako do strojního hardwaru a váš ořezaný výstup zůstane v toleranci po celá léta.
NAŠE PRODUKTY
Doporučené produkty
Novinky
-
-
Dvanáct milimetrů ocelového lana, 4,5 metru hotová smyčka a 10 mm chyba v řezu. To je sekvence, se kterou se v pondělí ráno setká mnoho obchodů s praky: oko nedopadne tam, kde má nákres, musí se...
READ MORE -
Představte si dílnu, která právě získala zakázku na výrobu 120 stejných vaků z ocelového lana, každý o délce 3,75 metru s kovaným hliníkovým pouzdrem na jednom konci. Obsluha nastaví řezací kolo...
READ MORE -
Navíjecí hlava je rotační sestava, která přijímá ocelové lano, žíhané konce drátu nebo drátěný drát a formuje je do pevně řízené spirálové cívky. Pro výrobce, kteří vyrábějí smyčky z ocelových l...
READ MORE -
Zpracovatel ocelových lan v jihovýchodní Asii nedávno odmítl téměř 30 procent žíhané šarže, protože cívky se slepily a vnější vrstvy byly neopravitelné poškrábané. Profil pece byl správný, ochra...
READ MORE
Zůstaňte v kontaktu se společností Xingtai.

Pokud požadujete zakázkové hydraulické zařízení nebo technickou konzultaci, prosím neváhejte kontaktovat prodejní a inženýrský tým Xingtai.
Rychlé odkazy
Kategorie produktu
Kontaktujte nás
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 č. 3 Longgang Road, Gaogang Port Street, Taizhou City, Čína.
autorská práva © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Všechna práva vyhrazena. Zakázkoví výrobci hydraulických strojů Velkoobchodní prodej drátěných lankových kleští Factory

